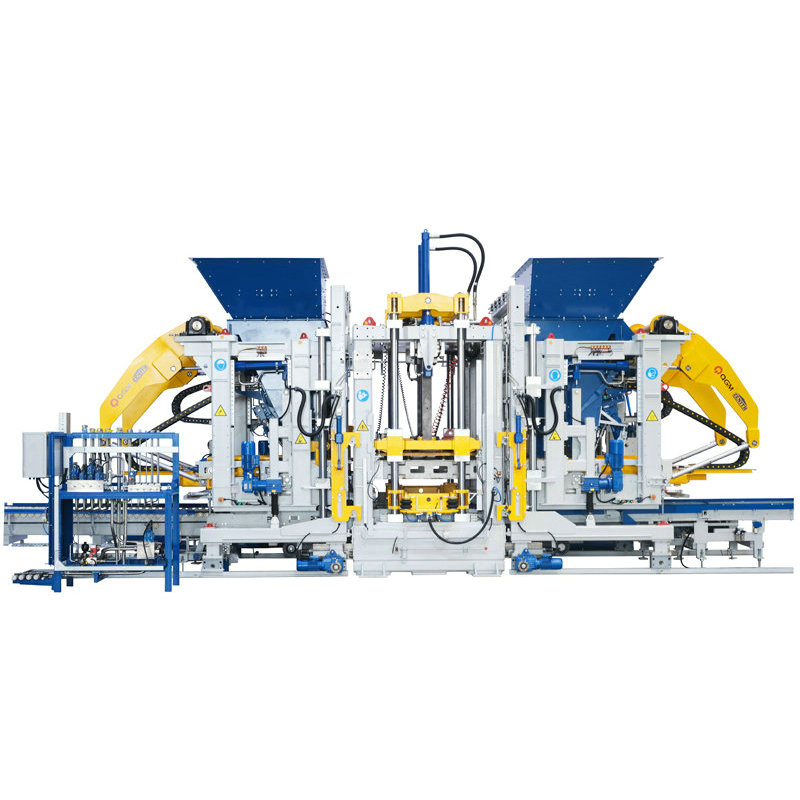
Els fabricants de blocs s'enfronten a una estructura de costos enganyosament senzilla. El ciment, els àrids, l'aigua, l'energia, la mà d'obra, els motlles i el manteniment són els principals inputs. El preu de venda el fixa el mercat local. El marge es determina per l'eficiència que es converteixen aquestes entrades en blocs comercialitzables. AMàquina per fer blocs QGMaborda aquest problema de marge en el punt on es converteixen les entrades: el cicle de conformació. Redueix la quantitat de material perdut als blocs rebutjats, escurça el temps necessari per produir cada palet, redueix la mà d'obra necessària per executar la línia i redueix la càrrega de manteniment durant la vida útil de la màquina. Aquestes no són afirmacions de màrqueting. Són efectes mesurables que un comprador pot comprovar mitjançant un estudi de costos abans de la compra.
Aquesta guia està escrita per als equips de compres que estan avaluant una màquina de fabricació de blocs i que necessiten entendre d'on ve la reducció de costos. Es divideix el cost de producció en cinc factors de costos: residus de matèries primeres, temps de cicle i energia, mà d'obra i reelaboració, manteniment i peces de recanvi i ajust de les especificacions. Cada secció explica el controlador, el mecanisme pel qual una màquina de fabricació de blocs QGM el redueix i les dades que un comprador hauria de demanar per confirmar l'efecte. A lesQuangong Machinery Co., Ltd., la nostra fàbrica dóna suport als compradors amb dades de temps de cicle, dades de taxa de rebuig i documentació d'especificacions, i el nostre equip d'enginyers pot revisar el model de costos d'una planta específica.
Els residus de matèries primeres són el cost controlable més gran en una planta de blocs perquè cada bloc rebutjat consumeix ciment, àrids, aigua i l'energia utilitzada per barrejar-lo i curar-lo. Una planta que produeix 10.000 blocs al dia amb una taxa de rebuig del 5% està malgastant 500 blocs de material cada dia. Durant un any, és a dir, 150.000 blocs de material que no van generar ingressos. El cost no és només el material. També és el treball per gestionar el rebuig, l'espai per emmagatzemar-lo i l'energia incrustada en ell. El primer mecanisme de reducció de costos d'una màquina de fabricació de blocs QGM és la seva capacitat per reduir aquesta taxa de rebuig millorant la consistència del cicle de conformació.
La consistència prové de tres característiques de disseny. El primer és el sistema de vibració. Una vibració d'alta freqüència controlada amb amplitud ajustable permet que la barreja ompli el motlle de manera uniforme i assoleixi una densitat constant. El segon és el sistema de premsat hidràulic. La força de premsat s'aplica amb un perfil controlat, de manera que l'alçada i la densitat del bloc es poden repetir de cicle a cicle. El tercer és el control de llaç tancat. La màquina controla el cicle i ajusta els paràmetres en temps real, de manera que un canvi en la humitat de la mescla o la classificació de l'àrid no produeix automàticament un rebuig. La taula següent mostra l'impacte de costos d'una reducció de la taxa de rebuig en una planta típica.
| Element de cost | Taxa de rebuig del 5%. | Taxa de rebuig de l'1%. | Estalvi anual |
| Producció diària | 10.000 blocs | 10.000 blocs | Cap canvi |
| Rebuigs diaris | 500 blocs | 100 blocs | 400 blocs |
| Matèria primera per bloc | 0,02 t | 0,02 t | 8 t per dia |
| Residus anuals de matèries primeres | 3.000 t | 600 t | 2.400 t |
| Cost del ciment a 100/t | 300.000 | 60.000 | 240.000 |
| Cost de manipulació i eliminació | Alt | Baixa | Estalvi addicional |
Per a un comprador, la reclamació de la taxa de rebuig s'ha de recolzar amb dades d'una planta comparable, no amb una declaració de fulletó. Les dades haurien d'incloure el tipus de bloc, el disseny de la barreja, el tipus de motlle i les condicions de funcionament. Una màquina de fabricació de blocs QGM que redueix la taxa de rebuig del 5% a l'1% en una planta comparable és una màquina que pot oferir l'estalvi a la planta del comprador, sempre que la barreja i el motlle coincideixin.Quangong Machinery Co., Ltd.proporciona aquestes dades per als models de màquines considerats i la nostra fàbrica pot organitzar una producció de prova per a un projecte crític.
El temps de cicle afecta el cost laboral i energètic perquè la producció de la planta és el producte del temps de cicle i el nombre d'hores de funcionament. Una màquina que produeix un palet cada 15 segons produeix 240 palets per hora. Una màquina que produeix un palet cada 20 segons produeix 180 palets per hora. La diferència és de 60 palets per hora, o 480 palets en un torn de 8 hores. Si cada palet porta 8 blocs, la diferència és de 3.840 blocs per torn. El cost laboral per bloc disminueix perquè la mateixa tripulació produeix més blocs. El cost energètic per bloc també disminueix perquè la demanda energètica fixa de la planta es distribueix en més producció. Una màquina de fabricació de blocs QGM redueix el temps de cicle mitjançant una vibració més ràpida, un premsat més ràpid i una manipulació de palets més ràpida, i redueix l'energia per bloc mitjançant sistemes hidràulics i de vibració més eficients.
L'exemple treballat a continuació mostra com una reducció del temps de cicle es tradueix en una reducció de costos per a una planta amb dos torns.
La taula següent presenta la comparació de temps de cicle i l'efecte cost resultant.
| Paràmetre | Màquina de base | Màquina per fer blocs QGM | Efecte |
| Temps de cicle | 20 s | 15 s | 25% més curt |
| Blocs per palet | 8 | 8 | Igual |
| Sortida diària | 20.736 | 27.648 | un 33% més |
| Cost laboral per bloc | Línia de base | 25% inferior | Mateixa tripulació, més sortida |
| Cost energètic per bloc | Línia de base | Abaix | La demanda fixa es va repartir entre més producció |
Per a un comprador, la reclamació de temps de cicle s'ha de verificar amb un estudi de temps segons les condicions de la barreja i el motlle del comprador. L'estudi del temps ha de registrar el temps de vibració, el temps de premsat, el temps de transferència de palets i el temps d'inactivitat. Una màquina de fabricació de blocs QGM que aconsegueix un cicle de 15 segons en una demostració pot aconseguir un cicle diferent a la planta del comprador si la barreja és diferent o la manipulació de palets és més lenta. Quangong Machinery Co., Ltd. proporciona les dades de temps de cicle per a cada model, i les nostres dades de temps de cicle es poden utilitzar per crear el model de cost abans de la compra.
L'automatització redueix la mà d'obra i la reelaboració eliminant les tasques manuals que creen variabilitat. En una planta de blocs, les tasques manuals inclouen el canvi de motlle, la manipulació de palets, l'ajust de la humitat de la barreja i la inspecció de blocs. Cada tasca manual introdueix una font de variació. Un motlle que no està assegut correctament produeix un error dimensional. Un palet que no està alineat produeix un bloc que es fa malbé durant la transferència. Una barreja que no s'ajusta a la humitat produeix un bloc massa humit o massa sec. Una màquina de fabricació de blocs QGM redueix aquestes variacions mitjançant la subjecció automatitzada del motlle, la transferència automatitzada de palets i el control de la mescla de bucle tancat. El resultat és menys mà d'obra per bloc i menys rebutjos per error manual.
El mapa de tasques següent compara els enfocaments manuals i automatitzats per a les principals tasques de producció.
| Tasca de producció | Aproximació manual | Enfocament de la màquina de fabricació de blocs QGM | Efecte cost |
| Canvi de motlle | Perns manuals, 20-30 min | Subjecció hidràulica, 5-10 min | Menys temps d'inactivitat, menys mà d'obra |
| Manipulació de palets | Manual o semiautomàtic | Transferència i apilament automatitzats | Menys operadors, menys danys |
| Barrejar l'ajust d'humitat | Judici de l'operador | Feedback del sensor i control de receptes | Menys rebutjos humits o secs |
| Inspecció de blocs | Mostreig manual | Monitorització i alarmes en procés | Detecció primerenca, menys reelaboració |
L'estalvi de mà d'obra no és només el nombre d'operadors. També és el nivell d'habilitat necessari per executar la línia. Una línia manual depèn d'un operador experimentat que pugui jutjar la barreja i el seient del motlle. Una línia automatitzada depèn d'un tècnic que pot controlar la pantalla de control i respondre a les alarmes. El segon paper és més fàcil d'entrenar i més fàcil de substituir. Per a una planta en un mercat laboral on els operadors experimentats són escassos, això suposa un avantatge de cost important. Una màquina de fabricació de blocs QGM amb subjecció automatitzada de motlles i manipulació de palets redueix la dependència de l'habilitat de l'operador i estabilitza el cost de producció.
A QGM, la nostra fàbrica dóna suport als compradors amb un mapa de tasques i una estimació de mà d'obra per a la línia proposada. L'estimació ha d'indicar el nombre d'operaris per torn, el nivell d'habilitat i la taxa de retreball esperada. L'objectiu és oferir al comprador un cost laboral realista per bloc, no un nombre teòric. La nostra fàbrica també pot proporcionar referències de plantes amb nivells d'automatització similars perquè el comprador pugui validar el pressupost.
El manteniment i les peces de recanvi afecten el cost total perquè una màquina de blocs és un actiu de cicle elevat. El sistema de vibració, el sistema hidràulic, el motlle i el sistema de transferència de palets es desgasten amb el temps. Una màquina amb un preu de compra baix però un cost de manteniment elevat pot ser més cara durant la seva vida útil que una màquina amb un preu de compra més elevat i un cost de manteniment més baix. Una màquina de fabricació de blocs QGM redueix el cost de manteniment mitjançant tres opcions de disseny: peces de desgast reemplaçables, punts de servei accessibles i un sistema de control que registra les dades operatives necessàries per al manteniment predictiu. El resultat és menys temps d'inactivitat no planificat i un menor cost per bloc durant la vida útil de l'actiu.
La matriu de costos següent compara els factors de costos de manteniment d'una màquina de baix cost i una màquina de fabricació de blocs QGM durant un període de cinc anys.
| Controlador de costos | Màquina de baix cost | Màquina per fer blocs QGM | Efecte |
| Substitució de peces de desgast | Peces freqüents i no estàndard | Peces estandarditzades i reemplaçables | Menor cost de les peces, menor temps d'inactivitat |
| Servei hidràulic | Falles de segell, contaminació d'oli | Sistema filtrat, punts de servei accessibles | Menys avaries, menor cost del petroli |
| Sistema de vibració | Falles de coixinets, eixos desequilibrats | Coixinets de gran resistència, eixos equilibrats | Interval de servei més llarg |
| Temps d'inactivitat no planificat | Alt, per indisponibilitat de peces | Baix, a causa de peces i dades estàndard | Menor cost de producció perdut |
| Vida del motlle | Curt, a causa d'una mala alineació | Més llarg, gràcies a la fixació precisa | Menor cost de motlle per bloc |
El cost de manteniment més important és sovint el temps d'inactivitat no planificat, no les peces. Una màquina que falla un divendres a la tarda i espera fins dilluns una peça perd tres dies de producció. Una màquina amb peces estàndard i una xarxa de servei local es pot reparar en hores. La màquina de fabricació de blocs QGM està dissenyada amb peces estàndard i un procediment de servei documentat, de manera que el temps d'inactivitat és previsible i la reparació és ràpida. Les nostres dades de manteniment es poden utilitzar per estimar el cost del temps d'inactivitat d'una planta específica.
Per a un comprador, el cost de manteniment s'ha d'incloure en el cost total de propietat, no tractat com un pressupost separat. La decisió de compra hauria de comparar el cost de cinc anys de peces, mà d'obra, temps d'inactivitat i producció perduda, no només el preu de compra. La nostra fàbrica pot proporcionar el programa de manteniment, la llista de peces i les dades de referència per a les màquines considerades. L'objectiu és fer visible el cost total abans de fer la comanda.
Les especificacions s'han de comparar amb el pla de producció de la planta, no amb un fulletó genèric. Una màquina sobredimensionada per al pla comportarà un cost de capital innecessari. Una màquina de mida inferior requerirà hores extraordinàries i es desgastarà més ràpidament. La comparació hauria de cobrir la mida del palet, els blocs per palet, el temps de cicle, els paràmetres de vibració, la pressió hidràulica, la potència instal·lada, el nivell d'automatització i el sistema de canvi de motlle. La taula següent proporciona un quadre de comandament d'especificacions per a una comparació de compres.
| Especificació | Gamma típica | Rellevància de costos | Comprovació del comprador |
| Mida del palet | De 800 × 600 a 1400 × 1200 mm | Determina blocs per cicle | Coincideix amb la barreja de productes |
| Blocs per palet | 6 a 15 | Multiplicador de sortida directa | Confirmeu amb el motlle |
| Temps de cicle | 12 a 20 s | Conductor directe de mà d'obra i energia | Demana un estudi de temps |
| Freqüència de vibració | 5.500 a 7.200 rpm | Afecta la densitat i la taxa de rebuig | Confirmeu l'ajustabilitat |
| Pressió hidràulica | 200 a 280 bar | Afecta la densitat i la vida del motlle | Confirmeu el control de pressió |
| Potència instal·lada | de 55 a 110 kW | Cost energètic per bloc | Sol·liciteu dades de potència |
| Nivell d'automatització | De manual a totalment automàtic | Cost de mà d'obra i reelaboració | Adaptació al mercat laboral |
| Sistema de canvi de motlle | Pinça ràpida manual a hidràulica | Temps d'inactivitat durant els canvis de producte | Confirmeu el temps de canvi |
El quadre de comandament s'ha d'emplenar com a mínim per a dues opcions de màquines i per al propi pla de producció del comprador. La comparació hauria d'incloure el cost de capital, el cost d'instal·lació, la producció esperada, la taxa de rebuig, el cost laboral, el cost de l'energia i el cost de manteniment. L'opció amb el cost total per bloc més baix és l'opció correcta, no necessàriament l'opció amb el preu de compra més baix. La nostra fàbrica pot donar suport a aquesta comparació amb les dades d'especificacions i les dades de cost de referència dels models considerats.
La revisió de les especificacions també hauria d'incloure la capacitat de servei i la disponibilitat de peces de recanvi. Una màquina amb una alta especificació però sense suport local de peces és una màquina que generarà temps d'inactivitat. La nostra fàbrica proporciona la llista de peces, el programa de servei i la informació de suport local per als models de màquina de fabricació de blocs QGM. L'objectiu és fer la comparació completa, no només tècnica.
La màquina de fabricació de blocs QGM redueix els costos de producció mitjançant cinc mecanismes: menor malbaratament de matèries primeres, temps de cicle més curt, mà d'obra i reelaboració reduïda, menor cost de manteniment i temps d'inactivitat i una especificació que coincideixi amb el pla de producció de la planta. Cada mecanisme es pot quantificar, i cadascun s'ha de verificar abans de la compra. El comprador que construeixi un model de costos al voltant d'aquests mecanismes veurà que el preu de compra és només una part de la decisió. El cost total per bloc durant la vida útil de l'actiu és la mesura correcta. La nostra fàbrica dóna suport als compradors amb les dades del temps de cicle, les dades de la taxa de rebuig, el calendari de manteniment i el quadre de comandament d'especificacions necessaris per construir aquest model, i el nostre equip tècnic pot revisar l'estudi de costos d'una planta específica.
Si esteu avaluant una màquina de fabricació de blocs per a una nova planta o una ampliació de capacitat, poseu-vos en contacte amb l'equip per sol·licitar les entrades del model de costos i les dades d'especificació dels models considerats. La revisió es pot completar abans de fer la comanda, de manera que la decisió es basa en el cost total de propietat i no només en el preu de compra.
Pregunta 1: Com redueix la màquina de fabricació de blocs QGM els residus de matèries primeres?
Resposta: La màquina redueix els residus millorant la consistència del cicle de conformació. La vibració d'alta freqüència controlada omple el motlle de manera uniforme, el sistema de premsa hidràulica aplica un perfil de força repetible i el control de llaç tancat ajusta els paràmetres en temps real. El resultat és una taxa de rebuig més baixa, la qual cosa significa que es perden menys ciment, àrids i aigua als blocs rebutjats.
Pregunta 2: quina millora del temps de cicle pot esperar un comprador?
Resposta: el temps de cicle depèn del tipus de bloc, el motlle, la barreja i la manipulació de palets. En plantes comparables, una màquina de fabricació de blocs QGM sovint aconsegueix un cicle de 15 segons on una màquina de referència aconsegueix 20 segons. El comprador hauria de sol·licitar un estudi de temps sota les condicions reals de la barreja i el motlle abans de confiar en la millora del model de costos.
Pregunta 3: Com redueix l'automatització el cost laboral per bloc?
Resposta: L'automatització redueix el cost laboral substituint tasques manuals com el canvi de motlle, la manipulació de palets i l'ajust de la barreja amb sistemes controlats. La mateixa tripulació pot produir més blocs per torn i el nivell d'habilitat necessari per executar la línia és més baix. El resultat és un menor cost laboral per bloc i un procés de producció més estable.
Pregunta 4: Per què el cost de manteniment forma part del cost total de propietat?
Resposta: El cost de manteniment inclou peces, mà d'obra i temps d'inactivitat no planificat. Una màquina amb un preu de compra baix però amb fallades freqüents pot perdre més temps de producció que el cost de les peces. El cost total de propietat hauria d'incloure el consum de peces esperat, l'interval de servei i el cost del temps d'inactivitat durant la vida útil de l'actiu.
Pregunta 5: Quines especificacions s'han de comparar abans de comprar una màquina de fabricació de blocs?
Resposta: compareu la mida del palet, els blocs per palet, el temps de cicle, la freqüència de vibració, la pressió hidràulica, la potència instal·lada, el nivell d'automatització i el sistema de canvi de motlle. Completa la comparació amb el pla de producció de la planta i calcula el cost total per bloc per a cada opció. Sol·liciteu les dades de l'especificació i les dades de cost de referència al proveïdor.
Poseu-vos en contacte amb Quangong Machinery Co., Ltd. avui mateixper sol·licitar les entrades del model de costos i les dades d'especificacions per als models de màquines de fabricació de blocs QGM que es consideren i per discutir el cost total de propietat del vostre pla de producció de blocs.